

Артикул: 138-320
Модель: РЮК-55(4В)
Секция: Дополнительная
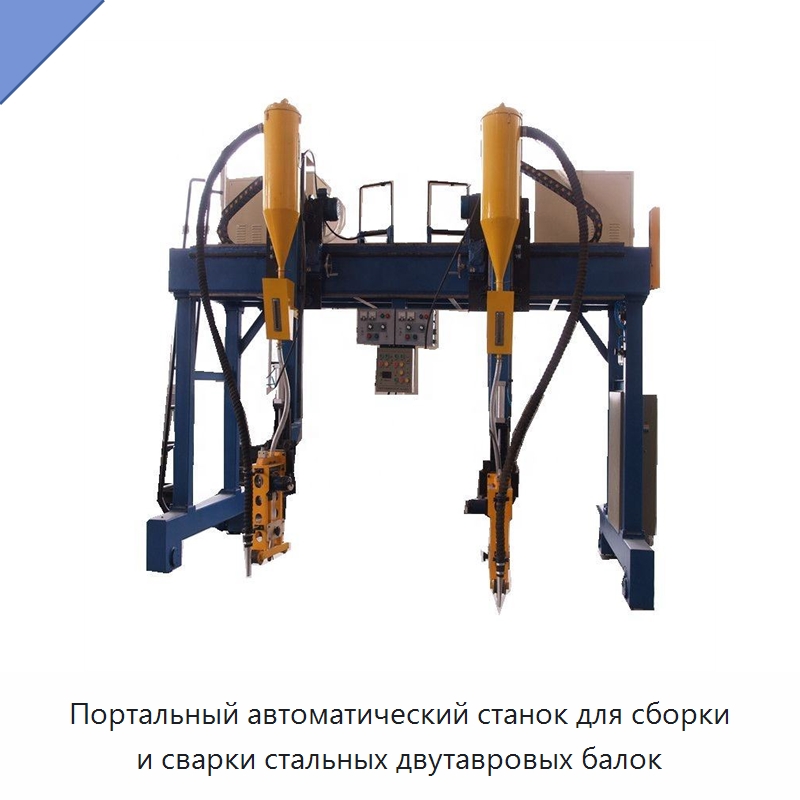
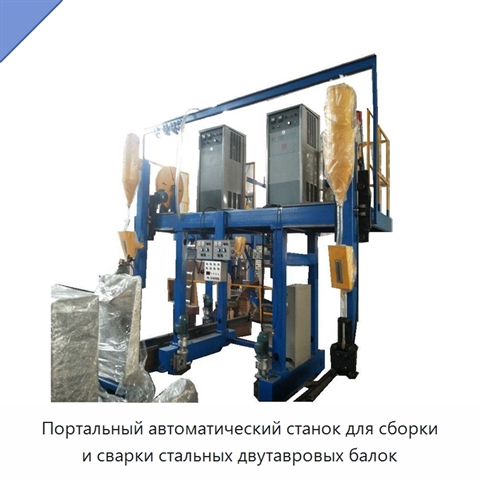
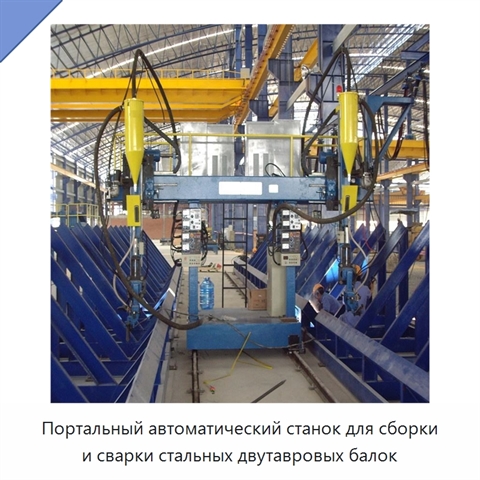
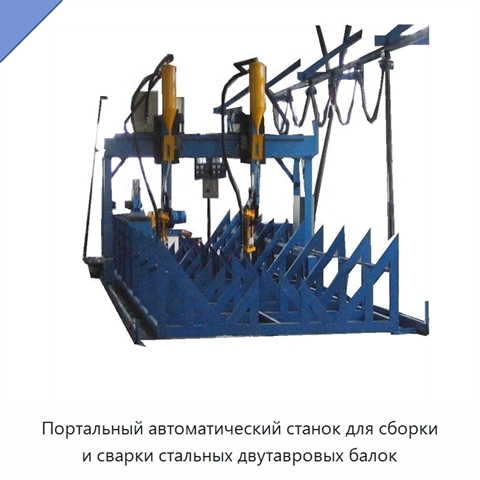
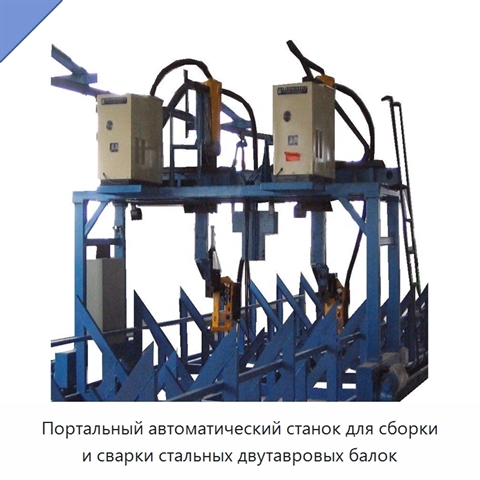
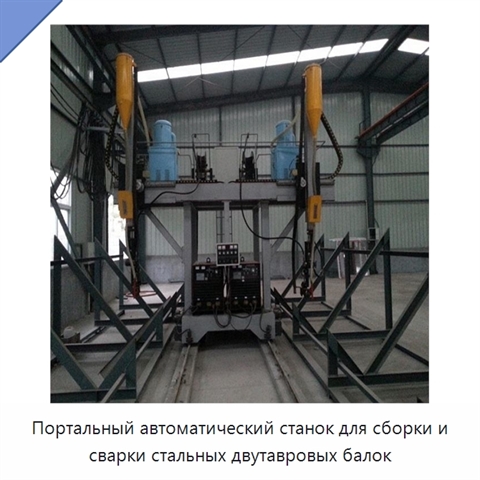
Портальный автоматический станок для сборки и сварки стальных двутавровых балок
Портальный станок предназначен для сборки и автоматической сварки стальных двутавровых балок и объединяет сборочные и сварочные операции в одной установке. Он работает с тавровыми и двутавровыми балками с параллельными или сходящимися полками, включая симметричные и несимметричные профили. При обработке стенка располагается вертикально. Сплошная предварительная прихватка не требуется: прихватку выполняют только в верхней части для получения необходимого угла между стенкой и полкой. Угловые швы свариваются в нижнем положении методом дуговой сварки под флюсом, при этом две сварочные головки одновременно обрабатывают обе стороны балки. После сварки первой полки двутавровую заготовку переворачивают и повторно подают в станок. Допустимая высота стенки составляет 200–2000 мм при толщине 6–30 мм, ширина полки — 200–800 мм при толщине 6–40 мм, длина заготовки — 2000–15000 мм. Диапазон толщины при правке составляет 6–35 мм. Портал перемещается со скоростью 240–2400 мм/мин, а скорость быстрого перемещения достигает 3 м/мин. Сварка возможна в прямом и обратном направлениях без холостого возврата. Применяется сварочная проволока диаметром 3,2–5 мм; стойка рассчитана на бухты массой 50–250 кг, а аппараты возврата флюса имеют исполнение 50 кг × 2. Длина рельсового пути составляет 15000 мм, пролёт тележки — 1600 мм. Установленное на выходе гидравлическое устройство правки компенсирует деформацию полок после сварки и регулируется под разные размеры полок. Станок может оснащаться системой управления на базе ПЛК.
Задать вопрос Искать на Baidu
Какую задачу решает портальный станок для сварки двутавровых балок
Портальный станок применяется для сборки и сварки под флюсом тавровых и двутавровых балок с вертикальным расположением стенки.
Характеристики РЮК-55(4В)
Модель (по базе 91Т)РЮК-55(4В)
Токальтернативный
Тип станкасварочный манипулятор
Материалуглерод, нержавеющая сталь, нержавеющая сталь, металл, углерод
Номинальная грузоподъёмностьальтернативная, 50 кВт
Типсварочная головка
Напряжение380 В, 50 Гц, 220 В 50 Гц, альтернативный вариант
Портальный станок для сварки двутавровых балок - гибкость поставки.
Мы понимаем, что каждый проект уникален. Поэтому по запросу мы готовы рассмотреть настройку технических параметров, типоразмеров и комплектации РЮК-55(4В) под конкретные задачи (силами завода-изготовителя или нашего предприятия в России).
Мы понимаем, что каждый проект уникален. Поэтому по запросу мы готовы рассмотреть настройку технических параметров, типоразмеров и комплектации РЮК-55(4В) под конкретные задачи (силами завода-изготовителя или нашего предприятия в России).
Информация проверена на актуальность: 09.08.26
Сведения о производителе и характеристиках актуальны.
Люди, которые искали Портальный станок для сварки двутавровых балок, также смотрели:
 +3 фото
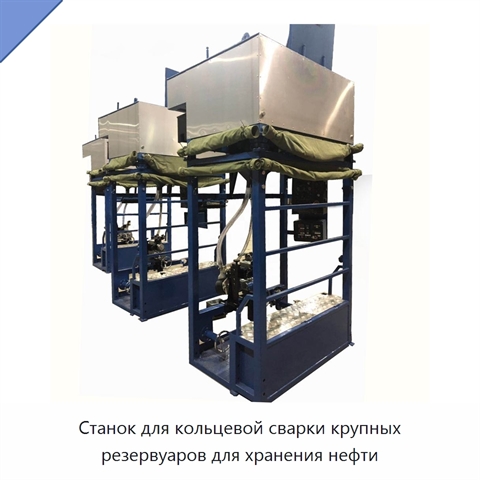
Станок для кольцевой сварки крупных резервуаров для хранения нефти
Модель: ЕКУ-18(4Ш)
Станок для кольцевой сварки предназначен для выполнения сварочных работ при строительстве крупных резервуаров для хранения нефти.
 +4 фото
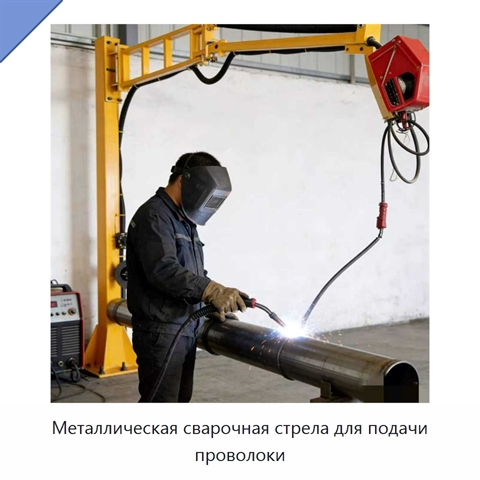
Металлическая сварочная стрела для подачи проволоки
Модель: АДМ-49(1Л)
Металлическая сварочная стрела предназначена для подачи проволоки в крупных сварочных цехах и обычных мастерских с неупорядоченными проводами и трубками.
 +1 фото
Электрическая выдвижная вакуумная сварочная стрела 3 м для поглощения сварочной пыли
Модель: ГФЮ-84(2С)
Выдвижная вакуумная сварочная стрела длиной 3 м предназначена для поглощения сварочной пыли и вредных веществ при обработке автомобильных деталей и изготовлении оборудования гражданской обороны. Металлическая конструкция работает при напряжении 220 В.
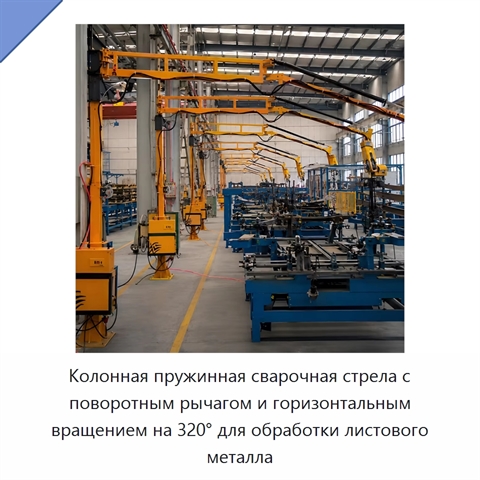
Колонная пружинная сварочная стрела с поворотным рычагом и горизонтальным вращением на 320° для обработки листового металла
Модель: АДЮ-99(8Р)
Колонная пружинная сварочная стрела изготовлена из металла и оснащена поворотным рычагом с углом горизонтального вращения 320°. Конструкция предназначена для сварочных операций при обработке листового металла.