


Артикул: 137-919
Модель: РЖЯ-79(7Ф)
Секция: Дополнительная
Автоматическая установка наплавочной сварки внутренней поверхности труб с подачей проволоки
Автоматическая установка выполняет наплавочную сварку антикоррозионного слоя на внутренней стенке труб длиной до 12000 мм. При обработке труба вращается торцевым полым патроном, а сварочные горелки позиционируются направляющим оборудованием и перемещаются вдоль канала посредством канатной тяги. В состав установки входят источник сварочного тока, сварочная головка, приводная направляющая система, передняя бабка с полым патроном, роликовая опора, электрическая система управления и система водяного охлаждения. Горелочный механизм вместе с источником сварочного тока перемещается по основной раме, что сокращает длину кабеля. Головка установлена на рельсовой направляющей и перемещается вверх и вниз толкателем. Автоматическое слежение по напряжению дуги корректирует отклонение горелки от свариваемой поверхности; точность регулирования составляет ±0,3 В. Механизм коррекции построен на шаговом двигателе и линейной направляющей, причем двигатель охлаждается циркулирующей водой. Две горелки снабжены раздельными внешними контурами принудительного водяного охлаждения с холодильным агрегатом. Объем охлаждающей воды составляет 6 л × 4 комплекта. Для наблюдения за наплавкой каждой горелке соответствует отдельная сварочная камера с водяным охлаждением. Система охлаждения поддерживает температуру посредством электронной регулировки, отображает заданную и фактическую температуру, фильтрует воду и формирует сигнал при нарушении потока. Наружный диаметр обрабатываемых труб составляет 200–850 мм, толщина стенки — 80 мм, масса заготовки — до 10 т. Высота роликовой рамы регулируется. Во время сварки горелка не вращается: вращение выполняет заготовка. Скорость продольного перемещения при наплавке достигает 650 мм/мин, скорость подачи проволоки — 5 м/мин. Применяется сварка с подогреваемой проволокой диаметром 1,2 мм; диаметр вольфрамового электрода составляет 4,0 или 4,8 мм. Толщина одного наплавленного слоя находится в пределах 1–3 мм, рекомендуемый расход газа — 12–20 л/мин. Производительность наплавки одной горелкой при проволоке диаметром 1,2 мм составляет 1–2 кг/ч. При длительной стабильной работе две горелки обеспечивают до 4,8 кг/ч, а общая производительность может достигать 10 кг/ч. Диапазон сварочного тока составляет 5–450 А; при температуре 40 °С продолжительность включения равна 80 % при 450 А и 100 % при 420 А. Ток подогрева проволоки регулируется в пределах 5–200 А; продолжительность включения при 40 °С составляет 25 % при 200 А, 60 % при 150 А и 100 % при 140 А. Рекомендуемый пиковый ток составляет 150–280 А, базовый ток — 100–200 А, напряжение — 8–16 В. Напряжение холостого хода равно 80 В, входное напряжение — 3 × 400 В с допуском −25 %/+20 % и частотой 50/60 Гц, входная мощность — 60 кВА. Возбуждение дуги выполняется высокочастотным или контактным способом. Управление осуществляется через переносную сенсорную панель диагональю 5,7 дюйма либо промышленный компьютер с экраном 17 дюймов в шкафу управления. Защита срабатывает при коротком замыкании на заготовке, перегреве, перегрузке по току, перенапряжении, недостатке воды или газа, ошибке питания и срыве дуги. Рабочая температура окружающей среды составляет от −10 до 45 °С, относительная влажность — 85 % при 30 °С, требуемое давление сжатого воздуха — 0,4–0,8 МПа. Установка рассчитана на горячекатаные стальные, бесшовные и кованые трубы, включая трубы из нержавеющей и хромомолибденовой стали.
Задать вопрос Искать на Baidu
Какую задачу решает установка наплавочной сварки внутренней поверхности труб
Установка применяется для наплавочной сварки внутреннего антикоррозионного слоя на горячекатаных, бесшовных и кованых трубах наружным диаметром 200–850 мм и длиной до 12000 мм.
Характеристики РЖЯ-79(7Ф)
Модель (по базе 91Т)РЖЯ-79(7Ф)
Частота50 Гц, 60 Гц
Напряжение3*400 В (-25%+20%) 50/60 Гц
Установка наплавочной сварки внутренней поверхности труб - гибкость поставки.
Каждый проект имеет свои особенности, и мы это учитываем. Именно поэтому по запросу мы уточним у производителя, возможна ли корректировка технических характеристик, типоразмеров и комплектации РЖЯ-79(7Ф) под условия применения (руками первого изготовителя или собственного производства в России).
Каждый проект имеет свои особенности, и мы это учитываем. Именно поэтому по запросу мы уточним у производителя, возможна ли корректировка технических характеристик, типоразмеров и комплектации РЖЯ-79(7Ф) под условия применения (руками первого изготовителя или собственного производства в России).
Дата актуализации информации: 09.08.26
Производитель и параметры оборудования проверены.
Люди, которые искали Установка наплавочной сварки внутренней поверхности труб, также смотрели:
 +5 фото
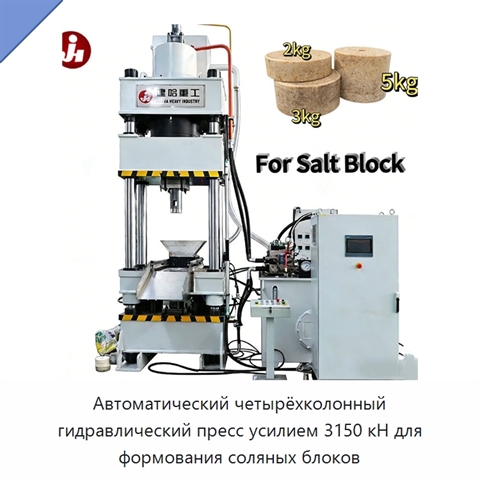
Автоматический четырёхколонный гидравлический пресс усилием 3150 кН для формования соляных блоков
Модель: ЭФХ-71(8Ж)
Четырёхколонный гидравлический пресс выполняет высокоскоростное формование плотных соляных блоков из порошка. Номинальное усилие достигает 3150 кН при давлении в гидросистеме 25 МПа и мощности двигателя 18,5 кВт. Ход ползуна составляет 400–500 мм, максимальная высота раскрытия — 700–800 мм, а эффект
 +3 фото
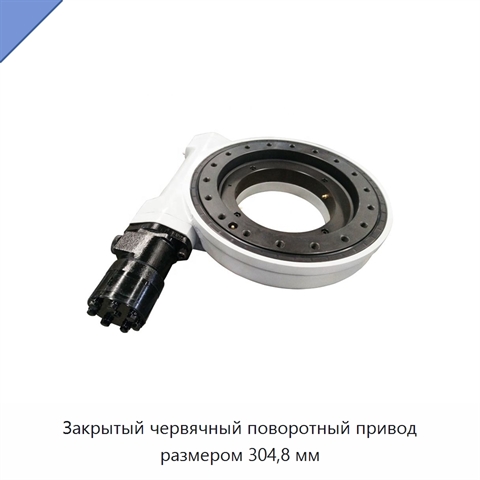
Закрытый червячный поворотный привод размером 304,8 мм
Модель: ЖВЯ-98(2В)
Закрытый поворотный привод имеет червячное исполнение и размер 304,8 мм.
 +3 фото
Генераторная установка 100–1000 кВт для аварийного и резервного электроснабжения
Модель: ЯМХ-74(7А)
Мощность генераторной установки составляет 100–1000 кВт; установка предназначена для аварийного и резервного электроснабжения. Для охлаждения используется водяная система. Номинальный ток составляет 90 А, номинальное напряжение — 230 или 400 В. Система запуска — электрическая, на 24 В постоянного то
 +5 фото
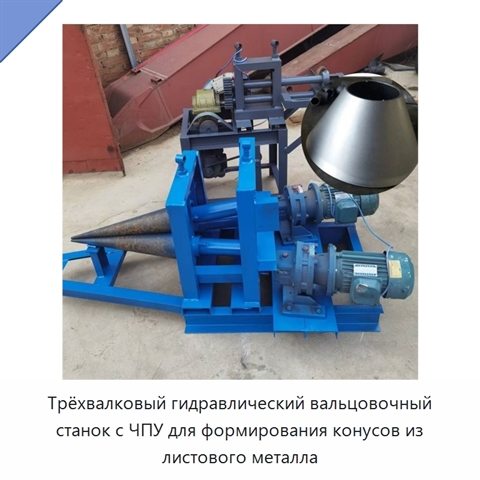
Трёхвалковый гидравлический вальцовочный станок с ЧПУ для формирования конусов из листового металла
Модель: ЕТП-29(7Л)
Автоматический трёхвалковый гидравлический вальцовочный станок с ЧПУ предназначен для гибки листов и формирования конических обечаек. Симметричная схема из трёх валков обеспечивает равномерное распределение усилия при прокатке и получение гладких округлых изделий с конусностью. Предусмотрены вариант