

Артикул: 481-502
Модель: ЮШР-97(8А)
Секция: Дополнительная
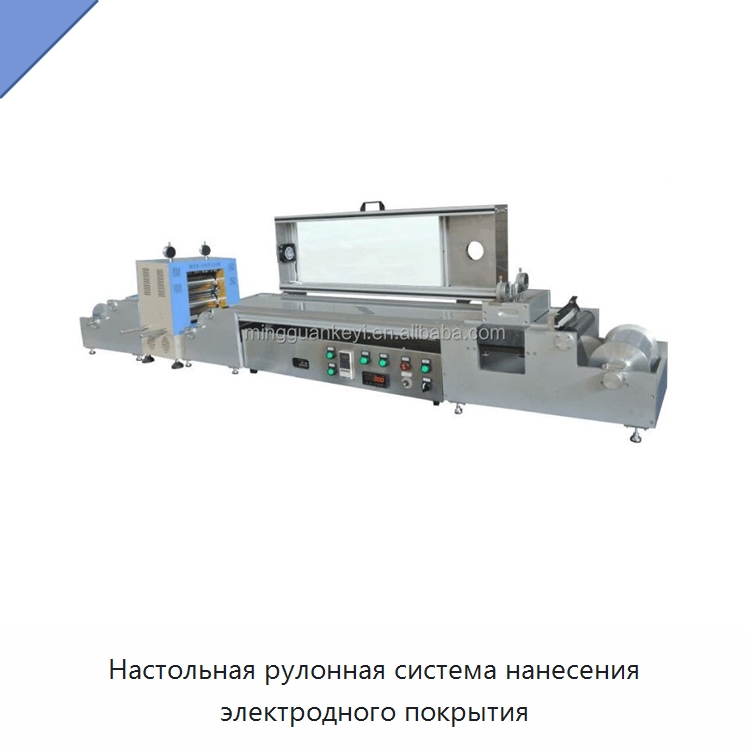
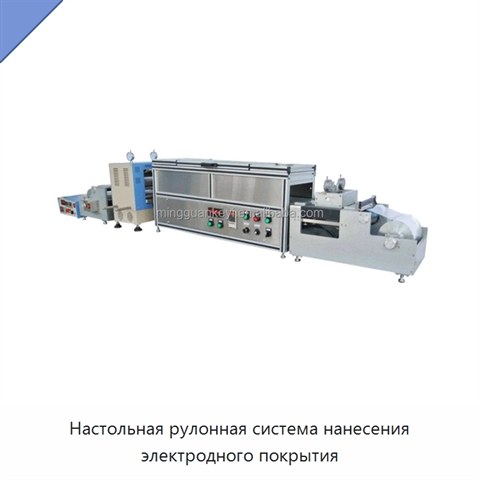
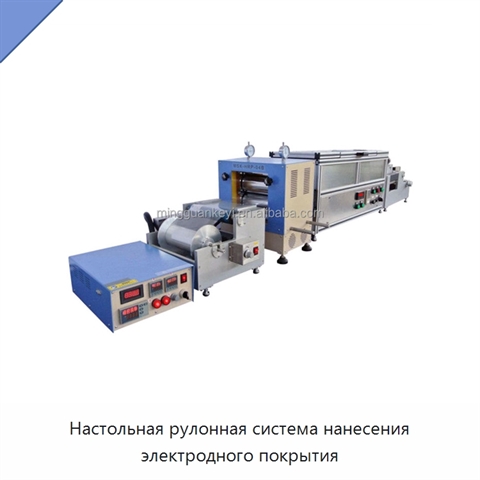
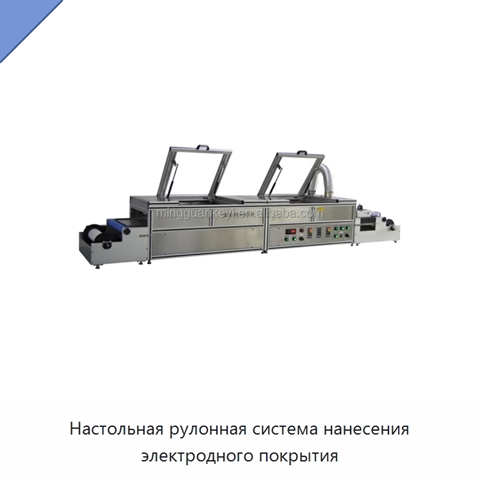
Настольная рулонная система нанесения электродного покрытия
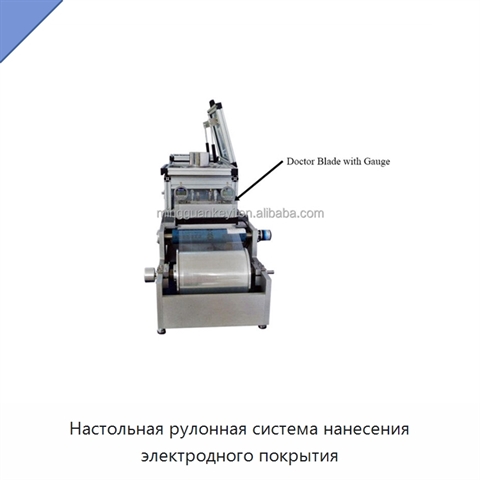
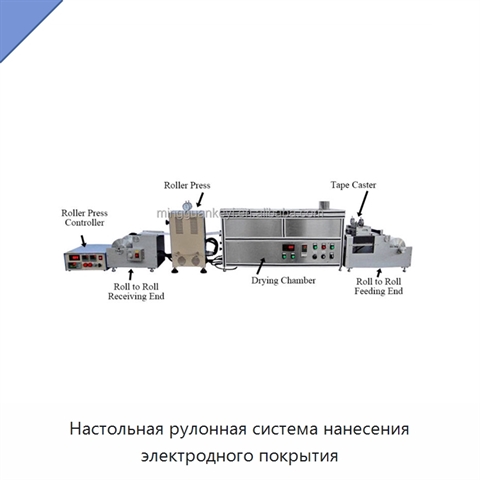
Система предназначена для непрерывной обработки рулонной подложки с автоматической подачей и приёмом материала. Рабочий цикл включает ленточное литьё, сушку с нижним нагревом, вальцовое прессование и намотку обработанных плёнок. Для литья используется ракель на плоской мраморной платформе; в комплект входит один ракель размером 150 мм, а конструкция допускает установку ракеля шириной до 180 мм. Нагреваемый стол обеспечивает равномерный нагрев и сушку суспензии. Точность толщины покрытия составляет 0,01 мм; скорость регулируется от 2 до 100 мм/с, толщина покрытия — от 0 до 5 мм. Максимальная ширина покрытия с дополнительным ракельным ножом составляет 180 мм, ширина подложки — 188 мм, диаметр рулона подложки — 80 мм. Плоская платформа закрыта сушильной камерой длиной 1000 мм. Нижняя нагревательная плита имеет максимальную температуру 90 °C и мощность 1 кВт; она обеспечивает непрерывную циркуляцию нагретого воздуха через камеру. Электростатический пылеудалитель очищает зону нанесения. Нейтрализующая планка снимает статический заряд с материала подложки. Воздушная завеса шириной 8 мм и длиной 180 мм удаляет пыль при давлении воздуха менее 0,689476 бар. Нагреваемый вальцовый пресс имеет эффективную ширину каландрирования 200 мм; усилие регулируется от 0 до 2000 кгс. Валки изготовлены из упрочнённой стали с твёрдостью более 52, их поверхность покрыта хромом. Пресс не предназначен для каландрирования материалов твёрдостью более 45. Размер валка составляет 96 мм в диаметре и 220 мм в ширину. Межвалковый зазор регулируется от 0 до 1,8 мм, точность индикаторного датчика составляет 0,01 мм. Фактическое усилие каландрирования зависит от твёрдости и толщины материала, а также от толщины зазора. Два цифровых регулятора температуры с программированием на 30 сегментов управляют валками раздельно. Рекомендуемая температура нагрева валков составляет 150 °C, предельная — 200 °C; скорость нагрева — до 4 °C/мин, мощность нагревательных элементов — 1600 Вт, точность регулирования — ±5 °C. Габариты при закрытой сушильной камере составляют 2785 × 550 × 530 мм, при открытой — 2785 × 550 × 700 мм; масса — 100 кг.
Задать вопрос Искать на Baidu
Какую задачу решает рулонная система нанесения электродного покрытия
Настольная рулонная система нанесения электродного покрытия применяется для работы с суспензией электродов литий-ионных аккумуляторов, формирования плёнок твердотельного электролита и исследований керамических плёнок.
Характеристики ЮШР-97(8А)
Модель (по базе 91Т)ЮШР-97(8А)
Материалустановка для нанесения покрытия погружением, для суспензии электродов литий-ионных аккумуляторов
Приводадаптер питания переменного тока 110–220 В входит в комплект, рулонная система ленточного литья
Размер2785 мм Д × 550 мм Ш × 530 мм В
Типустановка для нанесения покрытия погружением, вакуумная сушильная печь
Рулонная система нанесения электродного покрытия - гибкость поставки.
Мы отдаём себе отчёт, что у каждого проекта есть свои нюансы. В связи с этим мы можем обсудить адаптацию технических характеристик, типоразмеров и комплектации ЮШР-97(8А) под ваши задачи (на площадке производителя-оригинала либо на нашем заводе в России).
Мы отдаём себе отчёт, что у каждого проекта есть свои нюансы. В связи с этим мы можем обсудить адаптацию технических характеристик, типоразмеров и комплектации ЮШР-97(8А) под ваши задачи (на площадке производителя-оригинала либо на нашем заводе в России).
Информация проверена на актуальность: 08.10.26
Сведения о производителе и характеристиках актуальны.
Люди, которые искали Рулонная система нанесения электродного покрытия, также смотрели:
 +5 фото
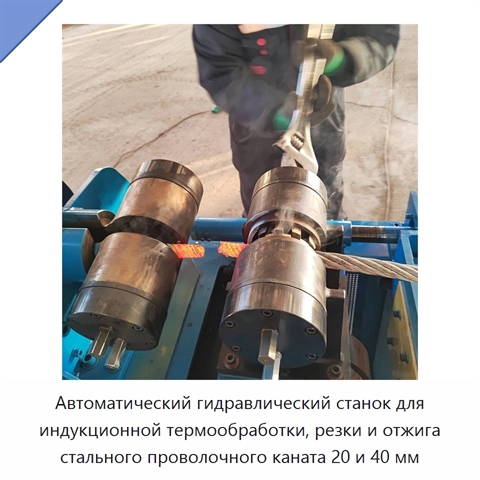
Автоматический гидравлический станок для индукционной термообработки, резки и отжига стального проволочного каната 20 и 40 мм
Модель: ЮДБ-77(5Х)
Автоматический гидравлический станок выполняет обработку стального проволочного каната 20 и 40 мм в линии. Операции включают индукционную термообработку, резку, оплавление, отжиг и формирование суженного конца.
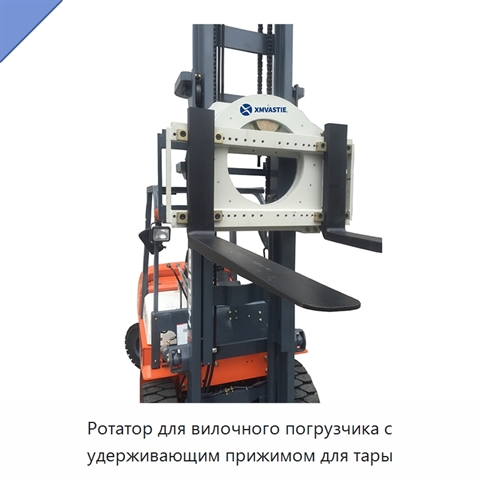
Ротатор для вилочного погрузчика с удерживающим прижимом для тары
Модель: ПБА-48(4П)
Ротатор для вилочного погрузчика представляет собой навесное оборудование с удерживающим прижимом для тары. Прижим имеет гидравлическое управление: он зажимает верхнюю часть тары и надежно удерживает ее во время вращения. Грузоподъемность оборудования составляет 2 т, а высота крюка для тары находитс
 +5 фото
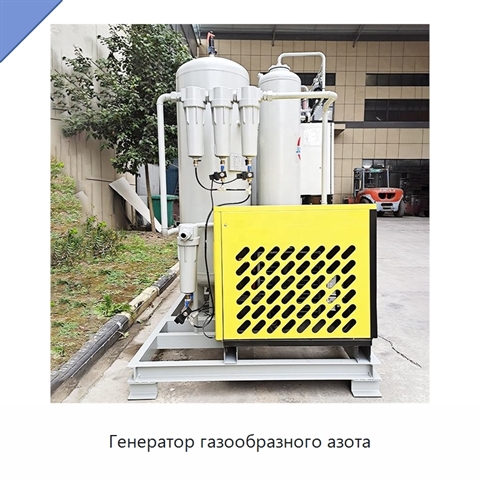
Генератор газообразного азота
Модель: ЖГИ-17(8Е)
Генератор газообразного азота предназначен для получения азота в газообразной форме. Производительность составляет 3–2000 Нм³/ч или 5–2000 Нм³/ч. Напряжение — 220 В или 380 В, масса — 3200 кг.
 +5 фото
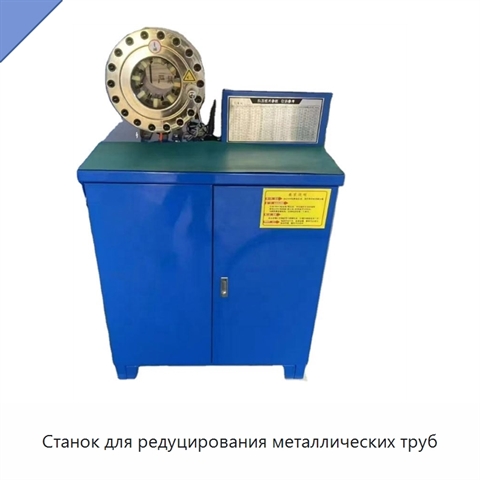
Станок для редуцирования металлических труб
Модель: ТЛА-78(4М)
Электрический станок выполняет редуцирование труб и оснащён цилиндром, который автоматически возвращается в положение после достижения давления. Предусмотрены ручной и автоматический режимы работы, а также однофазное и трёхфазное исполнение. Диаметр обрабатываемых труб составляет 6–51 мм. Мощность о