

Артикул: 355-437
Модель: НЖЭ-47(7М)
Секция: Дополнительная
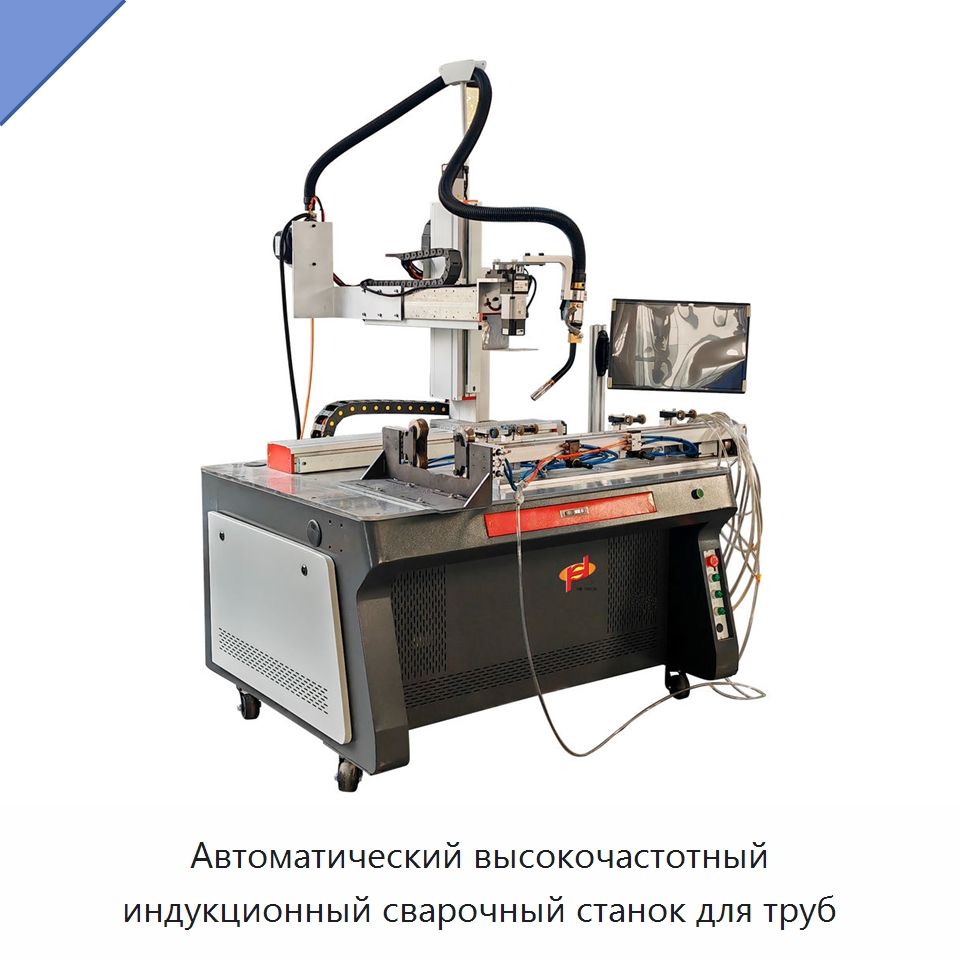
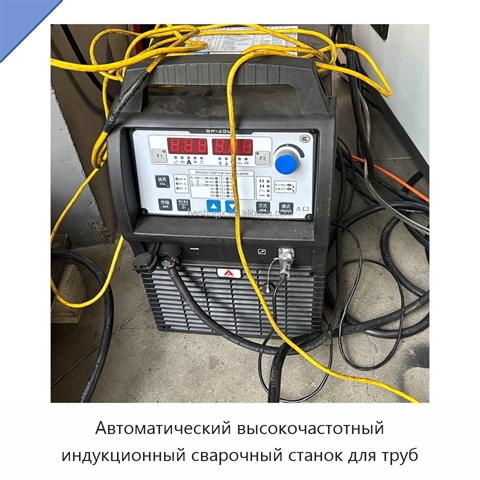
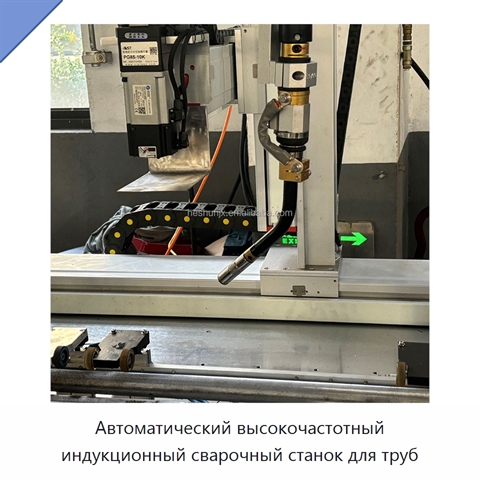
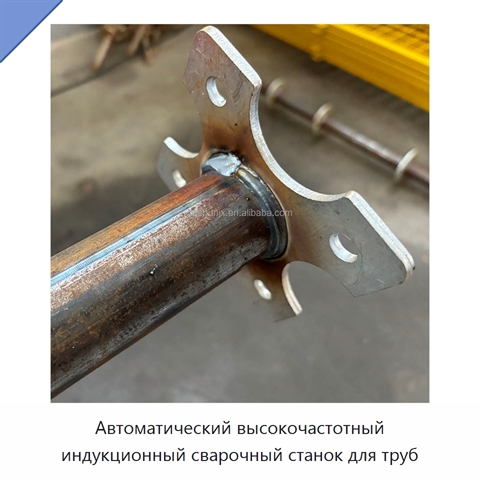
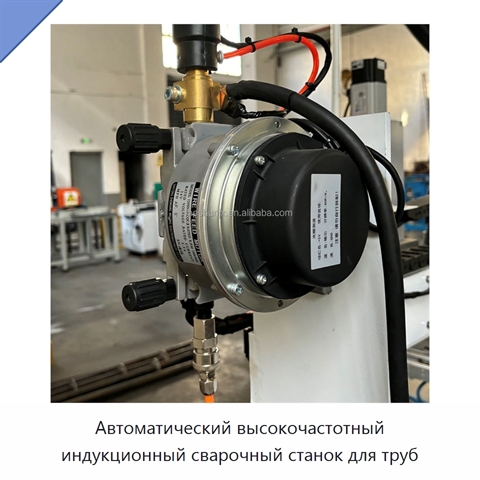
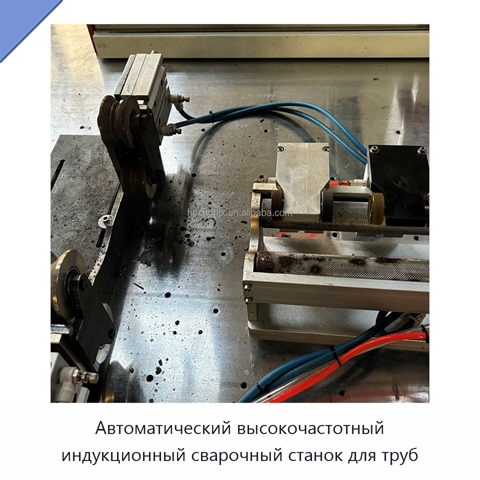
Автоматический высокочастотный индукционный сварочный станок для труб
Высокочастотный индукционный сварочный станок соединяет детали и трубчатые заготовки с минимальным искажением формы. Гибридный режим применяется для сварки нержавеющей и углеродистой стали, а также алюминия. Водяное охлаждение поддерживает оптимальную работу оборудования и способствует увеличению срока его службы. Встроенный человеко-машинный интерфейс предназначен для управления и контроля всего процесса. Система задаёт относительное перемещение сварочной горелки и заготовки и автоматически формирует сварной шов. При выполнении кольцевого шва заготовка вращается с постоянной скоростью, а горелка остаётся неподвижной. В другой схеме заготовка сохраняет неподвижность, тогда как горелка вращается вокруг заданной оси или совершает колебательные движения. На станке выполняют сварку труб, цилиндров, валов и трубных фланцев.
Задать вопрос Искать на Baidu
Какую задачу решает высокочастотный индукционный сварочный станок
Высокочастотный индукционный сварочный станок применяют для автоматической сварки деталей и трубчатых заготовок.
Характеристики НЖЭ-47(7М)
Модель (по базе 91Т)НЖЭ-47(7М)
Материал поднимаемого грузанержавеющая сталь, медь, углеродистая сталь, алюминий, латунь
Ключевые преимуществавысокая точность
Тип лазераCO₂-лазер
Выходная мощность1500
Режим сваркигибридный
Скорость сварки5–10 мм/с
Высокочастотный индукционный сварочный станок - гибкость поставки.
Мы знаем, что задачи каждого проекта отличаются. Поэтому по вашему запросу мы готовы рассмотреть возможность адаптации технических характеристик, типоразмеров и комплектации НЖЭ-47(7М) под конкретные условия применения (силами первого производителя или силами нашего завода в России).
Мы знаем, что задачи каждого проекта отличаются. Поэтому по вашему запросу мы готовы рассмотреть возможность адаптации технических характеристик, типоразмеров и комплектации НЖЭ-47(7М) под конкретные условия применения (силами первого производителя или силами нашего завода в России).
Дата актуализации информации: 02.09.26
Производитель и параметры оборудования проверены.
Люди, которые искали Высокочастотный индукционный сварочный станок, также смотрели:

Навесной челюстной дробильный ковш с двигателем и регулируемым размером выхода для экскаваторов массой 30 и 20 т
Модель: МАФ-94(9Ф)
Навесной челюстной дробильный ковш с двигателем предназначен для установки на существующую тяжёлую технику и прямого присоединения к экскаватору-носителю. Ковш совместим с экскаваторами массой 30 и 20 т, а размер выхода можно регулировать. Производительность изделия позволяет дробить до 50 т бетона,
 +5 фото
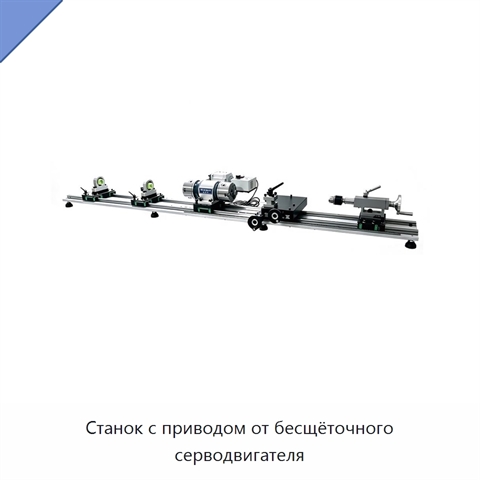
Станок с приводом от бесщёточного серводвигателя
Модель: ЯДЯ-99(8Д)
Станок оснащён приводом от бесщёточного серводвигателя и рассчитан на лёгкие работы. Напряжение станка составляет 220 В.
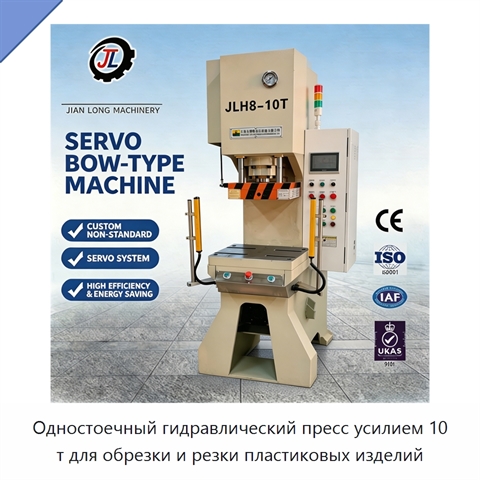
Одностоечный гидравлический пресс усилием 10 т для обрезки и резки пластиковых изделий
Модель: КГУ-48(5А)
Одностоечный гидравлический пресс усилием 10 т предназначен для обрезки и резки пластиковых изделий.
 +3 фото
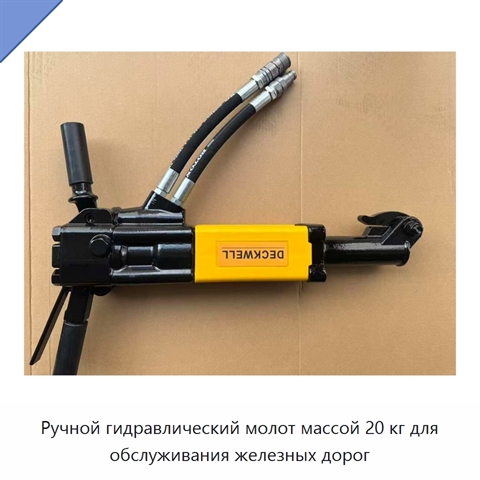
Ручной гидравлический молот массой 20 кг для обслуживания железных дорог
Модель: ДЛЭ-28(8Ю)
Ручной гидравлический молот массой 20 кг предназначен для работ по обслуживанию железнодорожной инфраструктуры. В состав конструкции входит двигатель, обеспечивающий работу гидравлического ударного механизма. Ручной тип управления предусматривает непосредственный контроль работы молота оператором пр